
鋳造工場では、時間の経過とともに中子ボックスに樹脂、砂、離型剤が蓄積します。この蓄積により通気孔が詰まり、コアの適切な固化が妨げられ、欠陥が発生し、スクラップ率が上昇します。従来の洗浄-手作業でのこすり落とし、化学薬品への浸漬、または研磨剤のブラスト-には何時間もかかります。ボックスを冷却したり、分解したりする必要があり、繊細な通気口やスクリーンを損傷することがよくあります。ダウンタイムが重なり、人件費が上昇し、二次廃棄物の処理が必要になります。
ドライアイスブラスト それが変わります。圧縮空気によって加速された固体 CO₂ ペレットを使用して、二次廃棄物を発生させることなく、コアボックスを迅速かつ安全に洗浄します。このプロセスは、コア ボックスが熱いまま所定の位置に保たれている間に機能します。-クールダウンや分解は必要ありません。鋳造工場では、洗浄時間が数時間から数分に短縮され、ダウンタイムが最大 86% 削減され、工具が損傷から保護されることがわかりました。
この記事では、科学、主な利点、鋳造工場からの実際の結果、および中子ボックスの洗浄にドライアイス ブラストを導入する際の考慮事項について説明します。

ドライアイスブラストの背後にある科学
ドライアイス ブラストは、連携する 3 つのメカニズムに依存しています。
まずは熱衝撃。ドライアイスペレットは-78.5度で衝突します。硬化した樹脂や砂などの残留物を瞬時に凍結させます。材料は収縮して脆くなり、表面への接着力が失われます。
2つ目は、運動的な衝撃です。圧縮空気がペレットを高速で発射します。彼らは凍った残留物を叩き、小さな破片に砕きます。
第三に、昇華です。ドライアイスは接触すると固体から気体に直接変化します。微小爆発により体積が 800 倍近く膨張し、破片が吹き飛ばされます。{3}} CO₂ ガスは簡単に消えます-残留物は残りません。
サンドブラストやビーズ ブラストとは異なり、ドライアイスは-研磨性がなく、損傷という意味では非接触です。-金属を侵食したり、寸法を変えたり、通気口やスクリーンなどの精密な機能を傷つけたりすることなく洗浄します。除去する必要があるのは元の汚染物質だけであり、通常は簡単に掃除機で吸い取ることができます。
この組み合わせにより、ドライアイス ブラストは、損傷を与えずに徹底的に洗浄することが不可欠な複雑なコア ボックスの形状に最適です。
ドライアイス ブラストによりコア ボックスの洗浄効率がどのように向上するか
コアボックスには厳しい公差、複雑な通気孔、および精度を維持する必要があるスクリーンがあります。損傷があると鋳造寸法が変化し、欠陥が増加します。
ドライアイス ブラストはこれらの課題に直接対処します。
動作温度でその場で洗浄します。-クールダウンを待つ必要はありません。分解のためにボックスをオフラインにする必要はありません。生産ラインの稼働時間は長くなり続けています。
掃除速度が飛躍的に上がります。手作業や研磨方法では 3 ~ 4 時間かかっていた作業が、現在では 10 ~ 15 分で完了します。 2 人や 3 人ではなく 1 人のオペレーターが対応します。
通気口とスクリーンはそのまま残ります。 -非研磨性の性質により、侵食や歪みが防止されます。工具の寿命が長くなり、交換コストが下がり、寸法精度も安定します。
二次廃棄物が発生しません。ペレットは完全に昇華します。廃棄する媒体や廃水の処理、化学薬品の使用はありません。
鋳造品質が向上します。通気口がきれいであれば、コアの充填と固化が向上します。ベントの詰まりによる欠陥がなくなると、スクラップ率が低下します。
このプロセスは作業者と環境にとってより安全です。 VOCも有害な流出もありません。より厳格な規制に準拠し、過酷な洗浄剤への曝露を軽減します。
時間が経つにつれて、コストは下がります。労働力が減り、メディアの購入がなくなり、ダウンタイムの損失が最小限に抑えられ、ツールの修理が減るため、高い ROI が得られます。
ドライアイス ブラストは、次のコア ボックスのタイプ全体で機能します。
- コールドボックス
- ハーフコアボックス
- ダンプコアボックス
- 分割コアボックス
- ストリックルコアボックス
- 左右の-コアボックス
- バラ型コアボックス
- ギャングコアボックス
この方法では、設計に関係なく一貫した結果が得られます。
従来の方法 vs ドライアイス ブラスト
これは明確に並べて比較したものです。--
|
側面 |
伝統的な方法 (手動 / 化学的 / 研磨剤) |
ドライアイスブラスト |
|
清掃時間 |
3~4時間以上 |
10~15分 |
|
ダウンタイムの削減 |
なし (クールダウンと分解が必要) |
最大 86% |
|
-その場で / ホットクリーニング |
いいえ |
はい |
|
通気孔/スクリーンの損傷 |
高(摩耗または化学腐食) |
なし(研磨剤なし) |
|
二次廃棄物 |
重要(媒体、化学薬品、廃水) |
なし(昇華) |
|
スクラップ率への影響 |
清掃が不完全または損傷しているため増加 |
減少(通気機能の向上) |
|
環境・安全 |
悪い(VOC、有害廃棄物、肉体労働のリスク) |
優れた (化学物質不使用、準拠) |
|
長期的なコスト- |
高い(人件費、メディア、廃棄、修理) |
低い(ダウンタイムとメンテナンスの節約) |
この違いは、多くのファウンドリが乗り換える理由を示しています。ドライアイス ブラストは、最大の問題点である-時間、損傷、無駄-を 1 つのステップで解消します。
実際の-事例紹介
ミネソタ州の Progress Casting Group は、低圧鋳型と中子ボックスの厳しい洗浄に直面しました。{0}デリケートなスクリーン通気口は、研磨方法に対して特に脆弱でした。ドライアイス システムを最大限の攻撃力でテストした結果、最も優れた機能であっても損傷は見られませんでした。-大統領は直ちに購入を承認した。
現在では、1 人の作業員が金型を高温かつオンライン状態に保ちながら 10 分で洗浄します。以前は、2 ~ 3 人の作業者が 1 つの金型またはペアにつき 3 ~ 4 時間を必要としていました。ダウンタイムが 86% 減少し、金型の洗浄 1 件あたり 400 ~ 500 ドルを節約できました。研磨剤による洗浄は完全になくなりました。
ドイツの MWS フリードリヒスハーフェンでは、12 年以上にわたってコアボックスの洗浄にドライアイスを使用してきました。複雑な形状では、正確で一貫した結果が求められます。ドライアイスは二次廃棄物や廃棄コストを発生させずに配送されます。洗浄時間が最大 60% 改善され、機器の損傷が減少し、スクラップが減少しました。定期的に清掃して汚れの蓄積を防ぎます。
これらのケースでは、納期の短縮、工具の保護、スクラップの削減、目に見えるコスト削減など、再現性のある利益が得られます。
実装に関する考慮事項
最良の結果を得るには、いくつかの重要な要素に注目してください。
コアボックスのベントなどの精密な表面の場合、ペレットのサイズは通常約 3 mm のままです。細かい粒子がデリケートな部分に効果を発揮します。より重い蓄積の場合はより大きくなります。
空気圧は通常 80 ~ 100 psi です。残留物の種類に基づいて調整します-敏感な部分には低く、頑固な樹脂には高くします。
ノズルの距離と角度が重要です。一貫した技術を維持できるようにオペレーターをトレーニングします。これにより、不均一な洗浄が回避され、ドライアイスの使用が制御されます。
大量の回線の場合は、自動化システムを検討してください。{0}これにより再現性が向上し、オペレータが他のタスクに専念できるようになります。
安全の基本には、低温用の断熱手袋、目の保護、CO₂ 置換用の換気が含まれます。騒音レベルは標準の聴覚保護具で管理できます。
鋳造用途で経験のあるメーカーの機器を選択してください。信頼できるペレット品質と安定した空気供給が違いを生み出します。
結論
ドライアイス ブラストにより、コア ボックスの洗浄効率が大幅に向上します。洗浄時間を数分に短縮し、ダウンタイムを最大 86% 削減し、精密部品を保護し、無駄を排除し、鋳造品質を向上させます。これを採用する鋳造工場は、運用コストが削減され、従来の方法に伴う頭痛の種が軽減されると考えています。
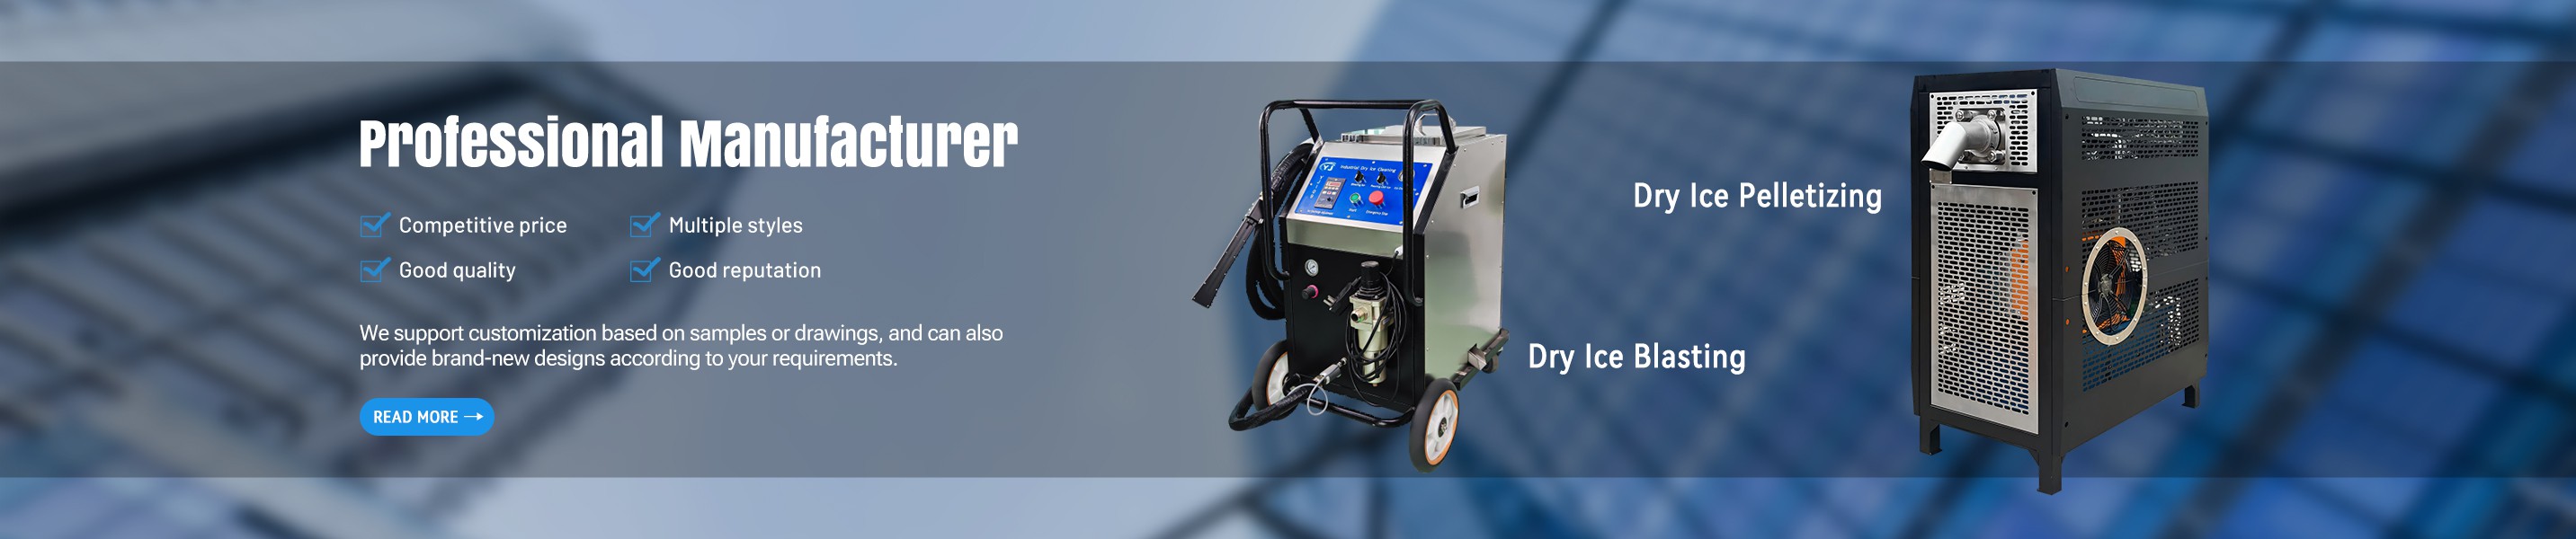
のトップメーカーとしてドライアイスブラストマシン中国では、YJCO2 はまさにこれらの課題に合わせて調整された装置を構築しています。当社のシステムは、信頼性の高いパフォーマンスとローカル サービスにより、すべてのコア ボックス タイプをサポートします。
コアボックスの洗浄によりラインが遅くなったり、スクラップが発生したりする場合は、ご連絡ください。お客様のセットアップを評価し、効率を向上させるためのカスタマイズされた計画を提供します。ご相談やデモについてはお問い合わせください。
